Mạ kẽm là phủ một lớp kẽm lên bề mặt thép để chống gỉ. Kẽm bảo vệ thép theo hai cách: che kín bề mặt và tự hy sinh. Nghĩa là ở chỗ trầy xước nhỏ, kẽm bị ăn mòn trước thay cho thép. Có năm cách mạ thường gặp: nhúng nóng sau gia công, mạ liên tục trên dây chuyền tôn cuộn, mạ điện phân, mạ kẽm lạnh (sơn giàu kẽm) và phun kẽm nhiệt. Các cách này cho lớp kẽm dày từ vài micromet đến hơn 100 µm, nên độ bền chênh nhau hàng chục năm. Bài này so sánh từng cách, giải thích mạ kẽm nóng khác mạ kẽm lạnh ở đâu và những lỗi làm hỏng lớp mạ hay gặp ở công trình.
Vì sao kẽm chống gỉ được cho thép
Kẽm có hai cơ chế bảo vệ, đây là điều làm nó khác hẳn lớp sơn:
- Che chắn: lớp kẽm ngăn nước và oxy tiếp xúc với thép. Kẽm tự tạo lớp sản phẩm ăn mòn khá đặc ở mặt ngoài, nên bản thân nó cũng bị ăn mòn chậm hơn thép nhiều lần.
- Hy sinh (bảo vệ catốt): kẽm hoạt động điện hóa mạnh hơn sắt. Khi lớp mạ bị trầy làm lộ một vệt thép nhỏ, kẽm xung quanh sẽ bị ăn mòn thay cho thép. Vì vậy vết xước trên tôn kẽm thường không lan gỉ như vết xước trên thép sơn.
Cơ chế hy sinh chỉ có tác dụng trong phạm vi hẹp, vài milimét quanh vết hở. Vết cắt to, mép cắt tấm dày hay lỗ khoan lớn vẫn phải dặm lại. Kẽm cũng bị “tiêu hao” dần theo thời gian, nên tuổi thọ lớp mạ tỷ lệ gần như thuận với độ dày lớp kẽm.
Năm cách mạ kẽm và khác biệt chính
| Cách mạ | Làm thế nào | Lớp kẽm thường gặp | Dùng cho |
|---|---|---|---|
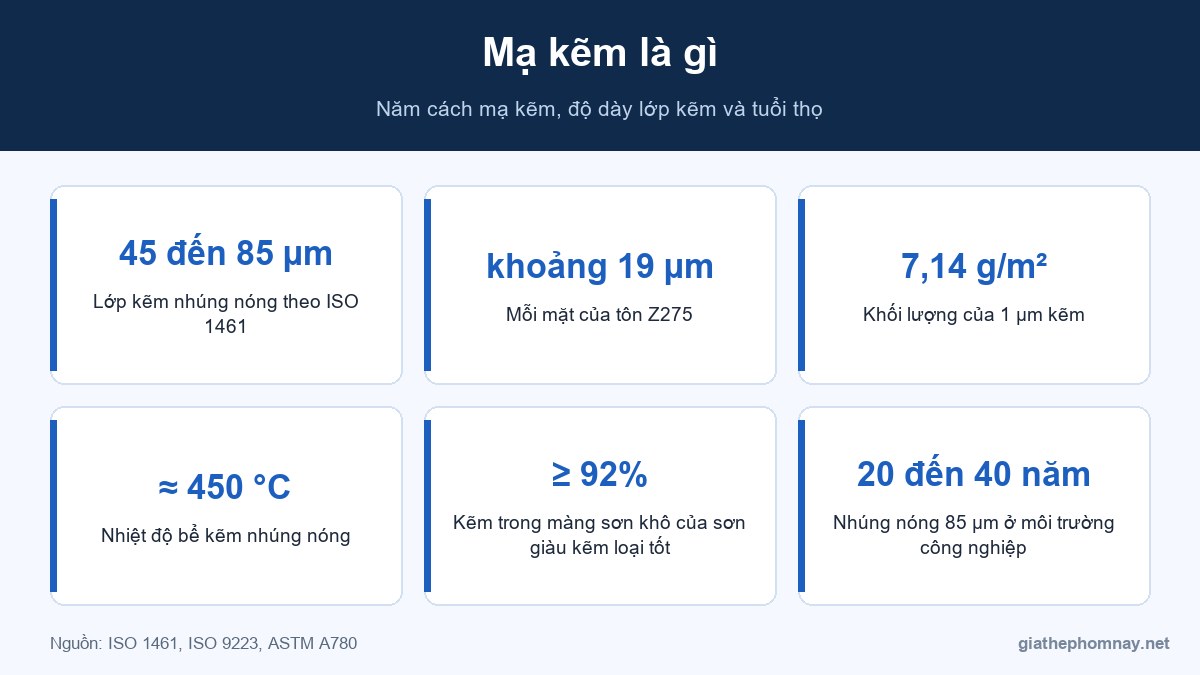
| Nhúng nóng sau gia công | Nhúng cả kết cấu đã hàn, cắt xong vào bể kẽm nóng chảy khoảng 450 °C | Khoảng 45 đến 85 µm theo ISO 1461, tùy độ dày thép | Kết cấu ngoài trời, cột điện, lan can, thép hình, bu lông neo |
| Mạ nhúng nóng liên tục (tôn mạ sẵn) | Cuộn thép chạy liên tục qua bể kẽm, dao gió gạt lớp kẽm cho đều | Z80 đến Z275, tức khoảng 6 đến 19 µm mỗi mặt | Tôn kẽm, thép hộp và ống tôn mạ kẽm, xà gồ C, Z |
| Mạ điện phân | Kết tủa kẽm bằng dòng điện trong dung dịch ở nhiệt độ thường | Vài µm đến khoảng 25 µm | Ốc vít, bu lông nhỏ, chi tiết cần bề mặt mịn, trong nhà |
| Mạ kẽm lạnh (sơn giàu kẽm) | Quét, phun loại sơn có hàm lượng bột kẽm rất cao trong màng sơn khô | Tùy số lớp sơn | Dặm vết hàn, vết cắt trên đồ đã mạ, kết cấu không nhúng được |
| Phun kẽm nhiệt | Nung chảy dây kẽm rồi phun lên bề mặt đã phun cát | Thường từ 100 µm trở lên | Kết cấu quá lớn không vừa bể mạ, dầm cầu, sửa chữa tại chỗ |
Quy đổi để so với ký hiệu trên tôn: 1 µm kẽm nặng khoảng 7,14 g/m². Z275 nghĩa là 275 g/m² cho cả hai mặt, tức khoảng 137 g/m² mỗi mặt, chừng 19 µm. Một kết cấu nhúng nóng đạt 85 µm có lớp kẽm dày gấp hơn bốn lần tôn Z275. Bảng chiều dày tối thiểu theo từng độ dày thép có ở bài tiêu chuẩn mạ kẽm nhúng nóng TCVN 5408, ASTM A123.
Mạ kẽm nóng và mạ kẽm lạnh khác nhau thế nào
Hai tên gọi nghe giống nhau nhưng là hai thứ khác hẳn. Mạ nóng là kim loại kẽm thật bám lên thép. Mạ lạnh thực chất là một loại sơn.
| Tiêu chí | Mạ kẽm nhúng nóng | Mạ kẽm lạnh |
|---|---|---|
| Bản chất | Kẽm nóng chảy phản ứng với thép, tạo các lớp hợp kim sắt kẽm liền với nền thép | Bột kẽm trộn chất kết dính, bám lên thép như sơn |
| Độ bám | Liên kết kim loại, rất khó bong | Bám cơ học, phụ thuộc làm sạch bề mặt |
| Phủ góc, mặt trong | Kẽm vào cả mặt trong ống, hộp, góc khuất | Chỉ phủ chỗ quét hoặc phun tới |
| Làm ở đâu | Nhà máy mạ, phải vận chuyển tới bể | Làm ngay tại công trình |
| Hợp với | Kết cấu mới, cần bền lâu ngoài trời | Dặm vết hàn, vết cắt, sửa chữa, đồ quá lớn hoặc đã lắp |
Sơn mạ kẽm lạnh chỉ phát huy cơ chế hy sinh khi hàm lượng kẽm trong màng sơn khô đủ cao để các hạt kẽm chạm vào nhau và chạm thép. Các tiêu chuẩn về sửa chữa lớp mạ như ASTM A780 yêu cầu hàm lượng kẽm trong màng khô từ 65% trở lên, loại tốt trên 92%. Bình xịt “mạ kẽm” giá rẻ ở cửa hàng nhiều khi chỉ là sơn màu bạc có ít bột kẽm. Nhìn bao bì để tìm con số hàm lượng kẽm trong màng khô, không có số đó thì nên coi là sơn thường.
Quy trình mạ kẽm nhúng nóng
- Tẩy dầu mỡ: rửa bằng dung dịch kiềm. Sơn, nhãn dán, vết bút dầu phải được loại bỏ từ trước, hóa chất không tẩy được chúng.
- Tẩy gỉ: ngâm axit để lộ mặt thép sạch.
- Trợ dung: nhúng dung dịch muối trợ dung để kẽm thấm ướt bề mặt thép.
- Nhúng kẽm: ngâm trong bể kẽm khoảng 450 °C cho tới khi thép đạt nhiệt độ bể và hình thành các lớp hợp kim.
- Làm nguội, hoàn thiện: làm nguội, thụ động hóa, gõ bỏ giọt kẽm đọng, kiểm chiều dày bằng máy đo.
Thành phần thép ảnh hưởng tới lớp mạ. Thép có hàm lượng silic, photpho trong một số khoảng nhất định phản ứng mạnh với kẽm, cho lớp mạ dày, màu xám mờ thay vì sáng bóng. Lớp xám đó vẫn bảo vệ tốt, thậm chí dày hơn, chỉ khác về thẩm mỹ.
Những lỗi làm hỏng lớp mạ hay gặp
- Kết cấu kín không có lỗ thoát: ống, hộp hàn kín hai đầu khi nhúng vào bể 450 °C, không khí và hơi ẩm bên trong giãn nở mạnh, có thể làm nổ chi tiết. Không có lỗ thì kẽm cũng không vào được mặt trong. Kết cấu rỗng phải khoan lỗ thoát khí, thoát kẽm theo hướng dẫn thiết kế cho mạ nhúng nóng (ISO 14713-2).
- Tấm mỏng bị cong vênh: tấm thép mỏng, kết cấu dài không đối xứng dễ cong do nhiệt khi nhúng. Nên bàn với xưởng mạ về cách treo và giằng trước khi gia công.
- Hàn sau khi mạ: nhiệt hàn đốt cháy kẽm quanh mối hàn. Khói kẽm độc với thợ hàn (gây sốt khói kim loại). Phải mài sạch kẽm chỗ hàn, có thông gió, rồi dặm lại bằng sơn giàu kẽm.
- Sơn thẳng lên kẽm mới: sơn alkyd thông thường quét trực tiếp lên kẽm dễ bong từng mảng. Muốn sơn phủ thêm (hệ duplex) phải làm sạch, tạo nhám nhẹ và dùng sơn lót tương thích với kẽm.
- Để hàng mạ ướt trong kiện: tôn, hộp mạ kẽm xếp chặt mà bị nước đọng giữa các lớp sẽ nổi gỉ trắng chỉ sau vài ngày. Bảo quản nơi khô, kê cao, xếp hở.
Lớp mạ kẽm dùng được bao lâu
Tuổi thọ lớp kẽm gần bằng độ dày lớp kẽm chia cho tốc độ ăn mòn của môi trường. Theo ISO 9223, kẽm bị ăn mòn khoảng 0,1 đến 0,7 µm mỗi năm ở môi trường ăn mòn thấp (cấp C2), 0,7 đến 2,1 µm ở cấp C3 (đô thị, ven biển xa), 2,1 đến 4,2 µm ở cấp C4 (công nghiệp, ven biển). Từ đó ước tính:
- Tôn Z275, khoảng 19 µm mỗi mặt, ở môi trường C3: khoảng 9 đến 27 năm.
- Kết cấu nhúng nóng 85 µm ở môi trường C4: khoảng 20 đến 40 năm.
- Ốc vít mạ điện 8 µm để ngoài trời C3: chỉ khoảng 4 đến 11 năm, nên bu lông ngoài trời nên dùng loại nhúng nóng.
Đây là ước tính tới lúc cần bảo trì đầu tiên. Mái tôn, kết cấu ngay sát biển, gần nhà máy hóa chất có tốc độ ăn mòn cao hơn các con số trên. Với mái, tôn mạ nhôm kẽm (tôn lạnh) bền hơn tôn kẽm cùng khối lượng lớp mạ, xem bài tôn lạnh khác tôn kẽm thế nào.
Chọn cách mạ nào cho công trình
- Khung, lan can, cổng ngoài trời: dùng thép hộp, ống tôn mạ kẽm sẵn cho công trình dân dụng ở vùng không ăn mòn mạnh. Gần biển hoặc muốn bền lâu thì gia công xong đem nhúng nóng. So sánh hai loại có ở bài ống tôn mạ kẽm và ống mạ kẽm nhúng nóng.
- Kết cấu thép nhà xưởng ngoài trời, cột điện, giá đỡ pin mặt trời: nhúng nóng sau gia công.
- Bu lông, ốc vít: trong nhà dùng mạ điện, ngoài trời dùng nhúng nóng. Cấp bền và loại mạ của bu lông có ở bài bu lông mạ điện hay nhúng nóng theo cấp bền.
- Chỗ hàn, chỗ cắt trên đồ đã mạ: mạ kẽm lạnh bằng sơn giàu kẽm.
- Kết cấu quá lớn hoặc đã lắp dựng: phun kẽm nhiệt hoặc hệ sơn giàu kẽm.
Thép mạ bằng điện có cách làm và tính lượng kẽm theo định luật Faraday riêng, xem bài nguyên lý mạ điện và cách tính lượng kẽm.
Các sản phẩm thép đã mạ sẵn trên thị trường, cách đọc ký hiệu Z12, Z275, G90 và hiện tượng gỉ trắng có ở bài thép mạ kẽm là gì.
Câu hỏi thường gặp
Mạ kẽm là gì?
Là phủ lớp kẽm lên thép để chống gỉ, bằng cách nhúng vào kẽm nóng chảy, mạ điện, phun kẽm hoặc sơn giàu kẽm. Kẽm vừa che chắn vừa bị ăn mòn thay cho thép ở chỗ trầy xước nhỏ.
Mạ kẽm trắng là gì?
Thường là cách gọi lớp mạ kẽm điện phân có lớp thụ động màu trắng xanh hoặc trắng bạc, hay gặp trên ốc vít, chi tiết nhỏ. Lớp này mỏng, hợp để trong nhà.
Mạ kẽm nhúng nóng có bị gỉ không?
Có, nhưng rất chậm. Kẽm bị ăn mòn dần theo môi trường. Khi lớp kẽm hết thì thép bên dưới mới gỉ. Lớp 85 µm ở môi trường công nghiệp thường cho khoảng 20 đến 40 năm trước lần bảo trì đầu.
Sơn mạ kẽm lạnh có thay được mạ nhúng nóng không?
Không, với kết cấu mới cần bền lâu. Sơn giàu kẽm hợp để dặm vá, sửa chữa và cho chỗ không đem nhúng được. Lớp sơn không phủ được mặt trong ống, hộp và độ bám kém hơn lớp hợp kim của mạ nhúng nóng.